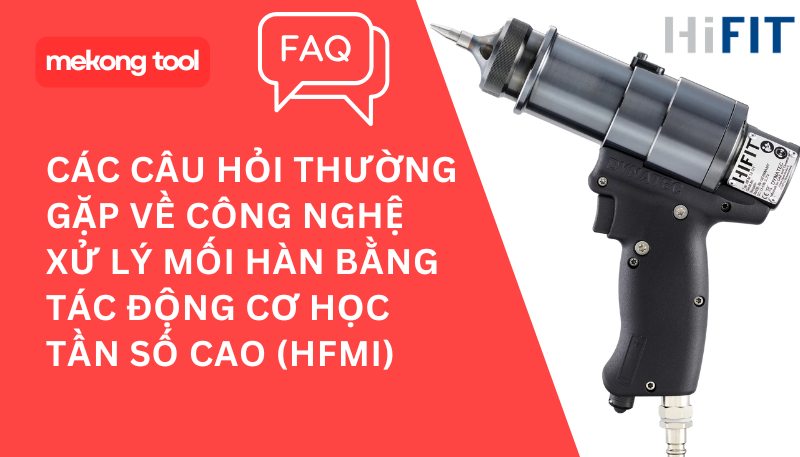
Các câu hỏi thường gặp về công nghệ xử lý mối hàn bằng tác động cơ học tần số cao (HFMI)
Xử lý mối hàn sau khi hàn (PWT - Post-Weld Treatment) là gì?
Các phương pháp cải thiện chân mối hàn đã trải qua nhiều nghiên cứu sâu rộng và trong hầu hết các trường hợp, chúng được chứng minh là giúp nâng cao đáng kể độ bền mỏi của các chi tiết hàn. Tuy nhiên, hiệu quả của các phương pháp xử lý này phụ thuộc rất lớn vào tay nghề của thợ vận hành. Công nghệ Tác động Cơ học Tần số cao (HFMI) đã nổi lên như một phương pháp đáng tin cậy, hiệu quả và dễ sử dụng giúp nâng cao độ bền mỏi sau khi hàn cho các kết cấu hàn.
Bước thiết yếu để tăng tuổi thọ mỏi của các cấu kiện hàn là áp dụng các giải pháp thiết kế tốt. Điều này có thể đạt được theo nhiều cách khác nhau, chẳng hạn như sử dụng các mối nối có hệ số tập trung ứng suất thấp (ví dụ: ưu tiên chọn mối hàn đối đầu thay vì mối hàn góc) và đặt đường hàn tại các khu vực chịu ứng suất thấp. Tuổi thọ mỏi gia tăng cũng đạt được thông qua quá trình chế tạo chất lượng cao, bao gồm việc lựa chọn vật liệu, quy trình hàn, chuẩn bị mép hàn và hình học mối hàn phù hợp. Trong trường hợp không có giải pháp nào đáp ứng được mục tiêu tuổi thọ mỏi đặt ra, các kỹ thuật cải thiện mối hàn có thể được thực hiện trong hoặc sau quá trình sản xuất.
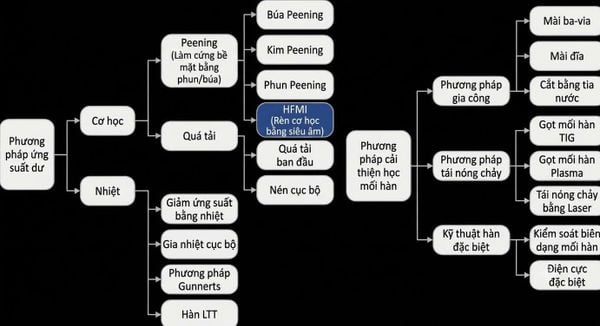
Các kỹ thuật cải thiện sau khi hàn nhìn chung có thể chia thành hai nhóm chính dựa trên cơ chế cải thiện: Thay đổi hình học cục bộ của mối hàn (như giảm các đỉnh ứng suất cục bộ và cải thiện chất lượng bề mặt) và Các kỹ thuật xử lý ứng suất dư (trong đó sự cải thiện đạt được bằng cách giảm ứng suất kéo dư tại đường hàn, và trong một số trường hợp là tạo ra ứng suất nén dư).
Hình dưới đây cung cấp tổng quan về các kỹ thuật cải thiện khác nhau hiện có trên thị trường ngày nay. Mài chân mối hàn (Burr-grinding) và Nóng chảy lại bằng hàn TIG (TIG re-melting) thường được phân loại là các kỹ thuật cải thiện hình học, nhằm mục đích loại bỏ các khuyết tật tại chân mối hàn và giảm sự tập trung ứng suất cục bộ bằng cách tạo ra sự chuyển tiếp mượt mà giữa kim loại cơ bản và mối hàn. Rèn bằng búa (Hammer peening) và Rèn bằng kim (Needle peening) thuộc nhóm kỹ thuật thay đổi ứng suất dư, giúp triệt tiêu ứng suất kéo dư cao tại vùng chân mối hàn và tạo ra ứng suất nén dư ngay tại vị trí này. Các phương pháp thay đổi ứng suất dư cũng đồng thời làm giảm sự tập trung ứng suất tại chân mối hàn.
HiFIT Là Gì?
Công nghệ Xử lý Tác động Tần số Cao (HiFIT - High-Frequency Impact Treatment) thuộc nhóm các kỹ thuật xử lý bằng tác động cơ học tần số cao (HFMI). Phương pháp xử lý HiFIT giúp nâng cao tuổi thọ mỏi và độ bền mỏi của các chi tiết hàn thông qua ba cơ chế cốt lõi:
- Loại bỏ sự tập trung ứng suất tại chân mối hàn bằng cách biến đổi cục bộ hình học vùng chân mối hàn.
- Tạo ra ứng suất nén dư, thay thế hoàn toàn cho ứng suất kéo dư vốn thường xuất hiện ở trạng thái mối hàn nguyên bản (as-welded).
- Tăng độ cứng bề mặt của vật liệu thông qua quá trình biến dạng dẻo nguội (cold work).
Nhờ quy trình xử lý HiFIT định hướng sau khi hàn, độ ổn định vận hành và tuổi thọ sử dụng của các kết cấu thép hàn chịu tải trọng động được cải thiện vô cùng đáng kể. Thiết bị xử lý HiFIT rất dễ sử dụng, tối ưu chi phí, mang lại kết quả có độ lặp lại cao và đảm bảo công tác kiểm soát chất lượng (QA/QC) chính xác.
Các công cụ xử lý HiFIT là thành tựu kết tinh từ hơn hai thập kỷ nghiên cứu và phát triển. Sản phẩm của chúng tôi được phát triển thông qua sự hợp tác với DYNATEC Gesellschaft für CAE und Dynamik mbH tại Đức.
Độ bền mỏi kỳ vọng tăng bao nhiêu khi sử dụng HiFIT?
Mức tăng từ 80 đến 100% về độ bền mỏi của mối hàn có thể đạt được thông qua các cơ chế sau:
- Tái tạo hình học cục bộ tại vùng chân mối hàn và làm giảm sự tập trung ứng suất.
- Tăng độ cứng cục bộ của bề mặt thép tại khu vực được xử lý.
- Tạo ra ứng suất nén dư tại chân mối hàn nhằm ngăn chặn sự hình thành và phát triển của các vết nứt bề mặt.
Tuổi thọ vận hành kỳ vọng tăng bao nhiêu khi sử dụng HiFIT?
Tuổi thọ vận hành của các đường hàn được xử lý bằng kỹ thuật HiFIT có thể kéo dài từ 5 đến 15 lần. Nhiều thử nghiệm khoa học được thực hiện tại nhiều quốc gia đã nhất quán chứng minh sự gia tăng vượt trội và gấp nhiều lần về tuổi thọ sử dụng này.
Quy trình xử lý HiFIT có hiệu quả trên các kết cấu thép hiện hữu không?
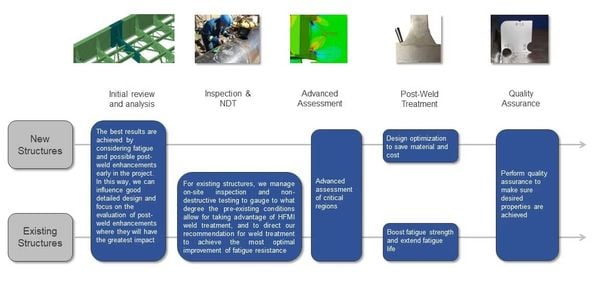
Công nghệ HiFIT mang lại hiệu quả tương đương trên các kết cấu thép hiện hữu. Trong trường hợp phục hồi kịp thời cho các công trình cũ, hầu như không có sự khác biệt nào so me với các mối hàn mới được xử lý. Nhờ đó, tuổi thọ vận hành của các kết cấu hiện hữu được gia tăng đáng kể. HiFIT là một công cụ phục hồi lý tưởng, miễn là mối hàn chưa xuất hiện các vết nứt có thể quan sát bằng mắt thường (vết nứt vĩ mô).
Quy trình xử lý HiFIT có áp dụng được trên thép cường độ cao không?
Việc ứng dụng thép cường độ cao đang ngày càng trở nên quan trọng. Các phân tích lý thuyết và thực nghiệm toàn diện về chi tiết vết khía cùng quy trình thiết kế hỗ trợ bởi mô phỏng FEA cho thấy: kỹ thuật xử lý HFMI càng mang lại hiệu quả cao hơn đối với các loại thép hạt mịn có độ bền kéo lớn, ví dụ như S460N, S690QL hoặc các mác thép có độ bền kéo cao hơn nữa.
Nhờ đó, việc sử dụng các loại thép cường độ cao trở nên rất tiềm năng cho các dạng kết cấu nhẹ hơn. Mác thép càng cao thì hiệu quả tối ưu của công nghệ HiFIT càng lớn.
Quy trình công nghệ HiFIT